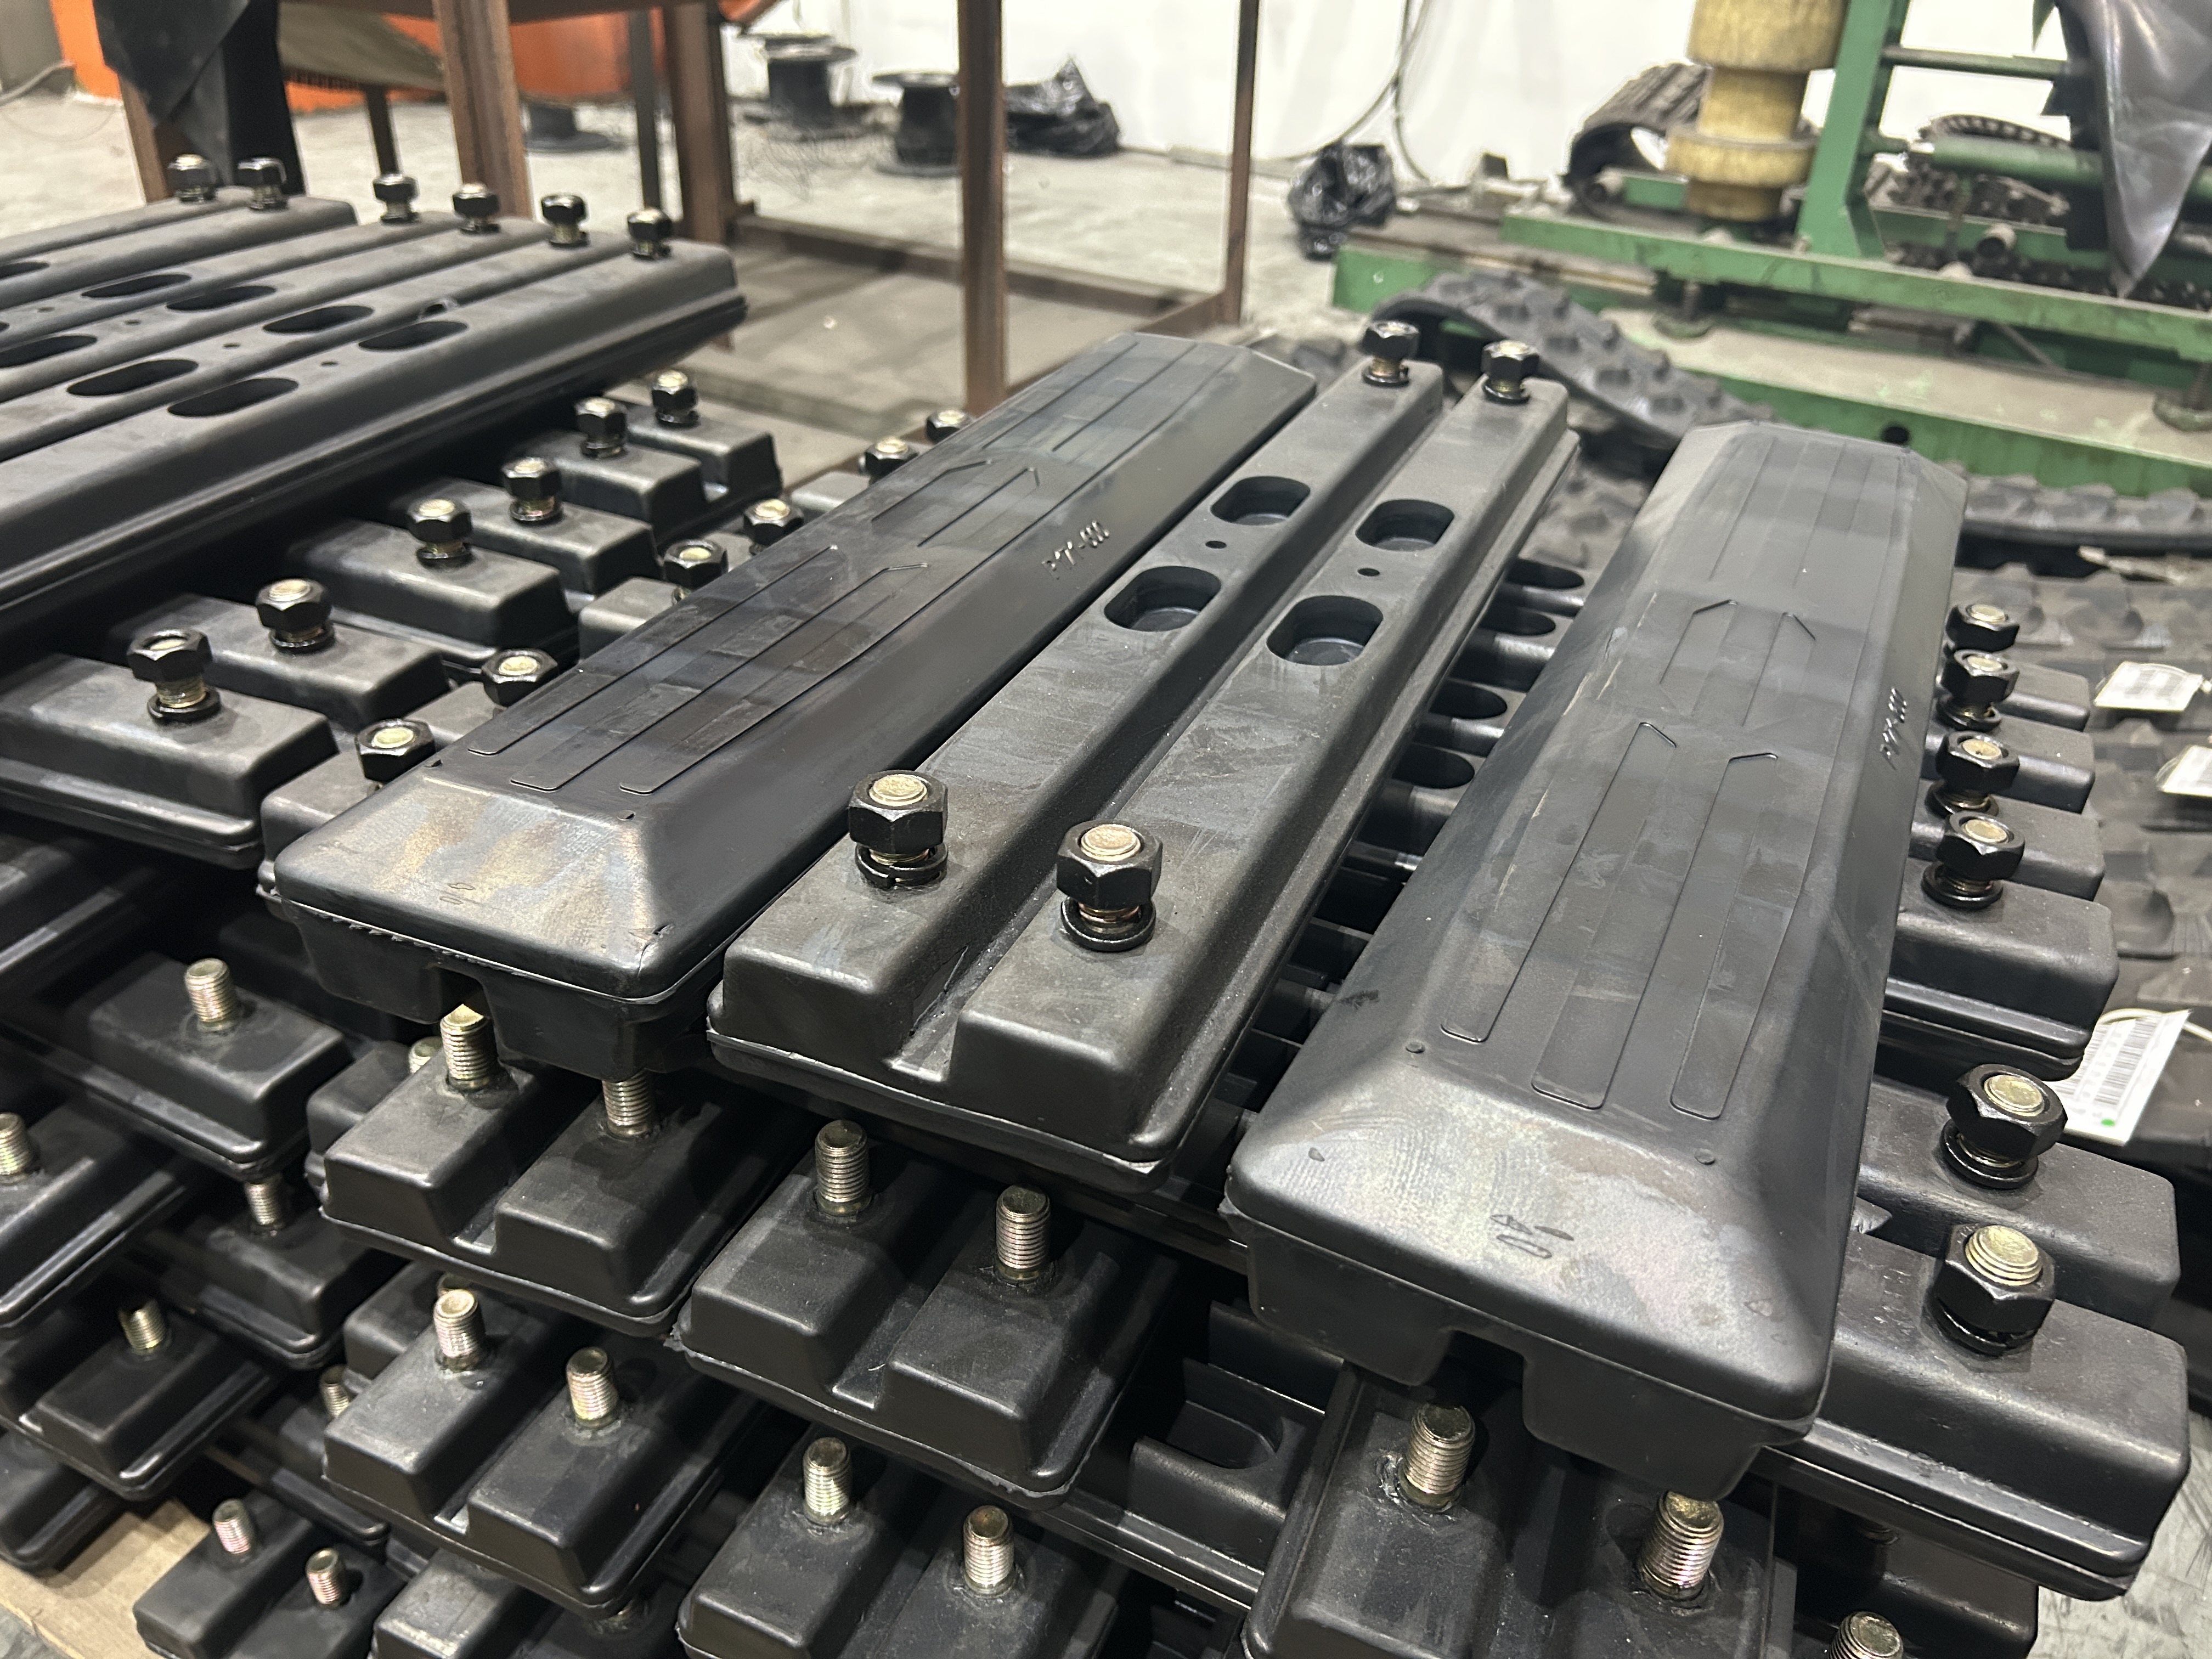
Gummibøjler i prædiktiv vedligeholdelse
Når man administrerer flåder af tungt udstyr, kan vedligeholdelse af undervognen udgøre en betydelig del – ofte anslået til op til 50 % – af de samlede vedligeholdelsesomkostninger for bæltemaskiner. De store omkostninger ved udskiftning af tandhjul, løbehjul og kæder gør det afgørende at skifte fra reaktive reparationer til prædiktiv vedligeholdelse for at bevare profitmarginerne. Integrationgummipuder af høj kvalitetIndførelsen af kompakte til mellemstore gravemaskiner giver en kritisk beskyttende buffer til by- og asfalteringsopgaver. (Det skal bemærkes, at store minedrifts- eller bulldozerflåder opererer under forskellige prædiktive modeller, hvor stålkamme dominerer.) For relevante maskiner beskytter disse klodser både de dyre interne komponenter og de færdigbehandlede overflader, der er tilbøjelige til at beskadiges. Mens gummislid fungerer som et meget synligt diagnostisk værktøj, der afslører slidmønstre længe før katastrofale fejl opstår, er det kun ét input i en bredere prædiktiv vedligeholdelsesramme. Bæltespænding, justering og forurening er fortsat primære drivkræfter for indvendigt undervognsslid uafhængigt af klodsernes tilstand.
Hvordan gummisporbelægninger påvirker slidstyringen
Når man vurderer undervognens levetid, er det primære fokus på stødabsorbering. Bløde stålbælter overfører intense, højfrekvente stødbølger direkte til bælterullerne, løbehjulene og de sidste drivgear. Ved at udstyre maskiner medkonstruerede gummipuder, kan operatører dæmpe disse destruktive vibrationer betydeligt. Nogle ubekræftede flådeestimater tyder på en reduktion i den maksimale vibrationsamplitude på op til 40 %, selvom denne måleenhed varierer meget afhængigt af maskinens vægt, terræn og OEM-specifikationer. Denne mekaniske dæmpning forsinker drastisk nedbrydningen af indvendige tætninger og lejer. Derfor skifter vedligeholdelsesstrategien fra at afbøde udmattelsesbrud i stålundervognskomponenter til at overvåge den gradvise nedbrydning af gummiblandingen, hvilket typisk varer 1.000 til 1.500 driftstimer i standardapplikationer.
Afgørende er det, at stødoverførslen til rullerne og løbehjulene øges, efterhånden som tykkelsen af gummislidbanen falder over tid. Ved at plotte denne eksterne slidhastighed kan flådeforvaltere forudsige intern komponenttræthed og planlægge vedligeholdelse, før der opstår intern skade. Derudover reducerer reduktion af vibrationer førertræthed betydeligt, hvilket fører til mere sikker og effektiv daglig drift.
Imidlertid skal visse begrænsninger afvejes for korrekt at vurdere anvendeligheden og justere vedligeholdelsesplaner i overensstemmelse hermed:
- Tab af vejgreb:Reduceret terrængreb i dybt mudder eller løs jord kræver hyppigere inspektion af slidbanedybden før brug i vådsæsonen.
- Termisk nedbrydning:Accelereret slid eller nedbrydning af blandingen i miljøer med høj varme tvinger frem til forkortede inspektionsintervaller for at opdage for tidlig hærdning.
- Hardware-inkompatibilitet:Potentielle tilpasningsproblemer med specifikke ribbeprofiler nødvendiggør strenge kontroller af grundmomentet umiddelbart efter installation.
Tidlige fejlsignaler, der skal overvåges
Prædiktiv vedligeholdelse er afhængig af at opdage fysiske anomalier tidligt. Feltteknikere bør trænes i at identificere tre primære fejlsignaler: chunking, kantrivning og delaminering. Chunking opstår, når fragmenter løsner sig efter at have mødt skarpe genstande, mens delaminering peger på en fejl i den vulkaniserede stål-til-gummi-binding. Etablering af interne driftstærskler giver anbefalede basislinjer. Som et illustrativt eksempel fra en specifik flådepolitik kan en enhed blive markeret, hvis mere end 20 % af en enkelt klods overfladeareal mangler, eller hvis den primære slidbanedybde falder til under en sikkerhedsgrænse på 10 millimeter. Selvom disse er nyttige illustrative retningslinjer, skal de altid valideres i forhold til udstyrets OEM-manual og brancheuafhængige intervaller. Tidlig registrering af disse signaler muliggør målrettede udskiftninger, hvilket forhindrer, at blotlagte stålkerner beskadiger asfalterede klientområder eller accelererer slid på de underliggende riller.
Specifikationer for gummibelagte styrepuder
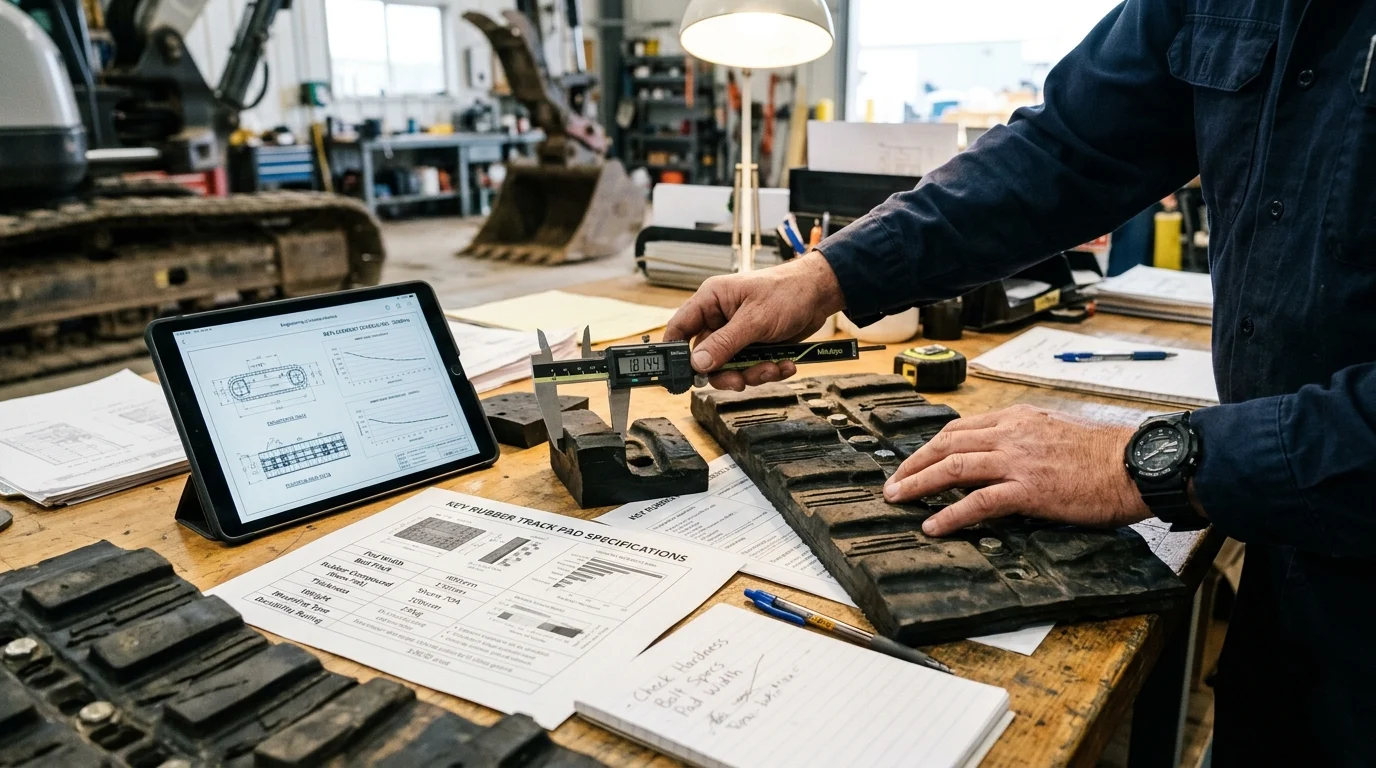
For at maksimere forudsigeligheden af vedligeholdelsescyklusser er det afgørende at specificere det korrekte pudedesign og materialesammensætning fra starten. Valg af en upassende specifikation kan forvrænge livscyklusprognoserne og øge risikoen for for tidlig fejl.
Sammenligning af bolt-on, clip-on og chain-on klodser
Flådeadministratorer vælger typisk mellem tre primære monteringskonfigurationer baseret på driftskrav: bolt-on, clip-on og chain-on. Hver stil præsenterer en unik profil for installationseffektivitet og fastholdelsespålidelighed.
| Pudetype | Estimeret installation (pr. blok)* | Optimal flådeapplikation | Fastholdelseskarakteristika* |
|---|---|---|---|
| Bolt-on | 4–6 minutter | Forborede stålrimsko | Fremragende (Modstår lateral forskydning med højt moment) |
| Klips på | 1–3 minutter | Midlertidig bymæssig brug på stålskinner | Moderat (Tilbøjelig til at forskyde sig under tunge sidebelastninger) |
| Kædepåsætning | 6–8 minutter | Direkte montering på bæltekæden | Høj (Direkte montering minimerer glidning) |
*Bemærk: Installationstider og opbevaringsegenskaber er flådespecifikke observationer baseret på standard værkstedsforhold og kan variere afhængigt af maskinstørrelse, teknikerens erfaring og driftsmiljø.
Til langsigtede prædiktive modeller i ensartede miljøer foretrækkes bolt-on-puder kraftigt. Selvom clip-on-varianter sparer arbejdstid i forvejen,bolt-on pudertilbyder overlegen retention. Denne stabilitet minimerer den uforudsigelige variabel, hvorvidt klodser glider eller løsner sig under laterale manøvrer med højt drejningsmoment, hvilket sikrer, at sliddata forbliver meget ensartede i hele maskinens levetid. Bolt-on klodser er dog ikke en universel løsning.Klip-på-puderer objektivt set bedre for flåder, der ofte skifter mellem byasfalt og rå jord; deres hurtige fjernelse forhindrer, at klodserne ødelægges i terrængående forhold, hvor de ikke er nødvendige, hvilket bevarer integriteten af den prædiktive model. Tilsvarende,kæde-på-klodserKonfigurationerne er optimale til dedikerede maskiner, hvor stålkamme er helt unødvendige, hvilket giver en meget ensartet slidprofil uden kammeinterferens.
Materiale, hårdhed, slidbane og bindingskvalitet
Ud over monteringsstilen er det afgørende at foretage en grundig evaluering af klodsernes fysiske egenskaber. Gummiblandingen skal finde en præcis balance mellem slidstyrke og strukturel fleksibilitet. Som en illustrativ intern standard for en specifik flåde skal produktionspartnere ofte levere klodser med en verificeret Shore A-hårdhedsklassificering mellem 75 og 85. Blødere blandinger slides for tidligt på meget slidende asfalt, hvorimod hårdere blandinger bliver sprøde og modtagelige for klumper i klimaer under frysepunktet. Desuden sigter en basislinje for en stikprøveflåde typisk mod en minimumstrækstyrke på 15 MPa, selvom ideelle målinger altid vil variere afhængigt af klima og OEM. Krav om en smedet stålkerne, der udsættes for specialiseret klæbemiddelvulkanisering, reducerer sandsynligheden for, at gummiet klippes af, når en 20-tons gravemaskine drejer på en skråning.
Plan for inspektion og udskiftning af gummisporplader
Selv materialer med de højeste specifikationer kræver en struktureret revisionsprotokol for at give brugbare data.
Vigtige konklusioner
- Vedligeholdelse af bælteundervognen kan tegne sig for op til 50 % af de samlede vedligeholdelsesomkostninger, så udskiftning af reaktive reparationer med prædiktive inspektioner kan beskytte flådens marginer.
- Mål slidbanedybden regelmæssigt, da tyndere klodser overfører mere stød til ruller, styrehjul, pakninger, lejer og slutdrevskomponenter.
- Brug 1.000 til 1.500 driftstimer som et planlægningsområde for gummibåndenes levetid, og juster derefter intervallerne baseret på terræn, varme, maskinens vægt og føreradfærd.
- Træn teknikere i at dokumentere chunking, kantruptur og delaminering, da disse synlige defekter ofte opstår før større indvendige fejl i understellet.
- Sæt klare udskiftningsfaktorer, såsom mere end 20 % manglende dækklodsoverflade eller slidbanedybde under 10 millimeter, for at standardisere vedligeholdelsesbeslutninger.
- Kontrollér pasform og basismoment efter installation, da inkompatibilitet mellem hardware og løse fastgørelseselementer kan forkorte klodsernes levetid og forvrænge sliddata.
Ofte stillede spørgsmål
Hvordan understøtter gummibåndsunderlag prædiktiv vedligeholdelse?
De gør det nemmere at se og måle slid. Ved at spore slidbanedybde, klumper, rivning og delaminering over tid kan flådeforvaltere forudsige, hvornår undervognskomponenter kan blive udsat for højere stødbelastninger, og planlægge service, før der opstår dyre fejl.
Hvor længegummibelægningspladertypisk vare?
I standardanvendelser holder gummibåndsunderlag ofte omkring 1.000 til 1.500 driftstimer. Den faktiske levetid afhænger af maskinens vægt, terræn, varmepåvirkning, førervaner og om bæltespænding og -justering opretholdes korrekt.
Hvad er de vigtigste tegn på fejl, der skal inspiceres?
Teknikere bør være opmærksomme på klumper, kantbrud, delaminering, ujævnt slid på slidbanen og tyndere slidbanedybde. Disse tegn kan indikere stød fra skarpe genstande, bindingsfejl, forkert justering eller øget stødoverførsel til ruller, løbehjul og andre undervognsdele.
Kan gummibelægninger på larvebånd reducere slid på undervognen?
Ja, de kan hjælpe med at absorbere vibrationer og reducere direkte stødoverførsel fra stålbælte til ruller, styrehjul, lejer og slutdrevskomponenter. De erstatter dog ikke korrekt spændingskontrol, justeringsinspektioner og kontamineringskontrol.
Hvornår skal en slidt pude markeres til udskiftning?
Flådepolitikkerne varierer, men et praktisk udgangspunkt er at markere en dækklods, når mere end 20 % af dens overflade mangler, eller når slidbanedybden falder til under ca. 10 millimeter. Grænserne bør justeres for maskintype og risiko på arbejdsstedet.
Opslagstidspunkt: 14. august 2026