Hvordan belter på kompaktlastere påvirker ytelsen på arbeidsplassen
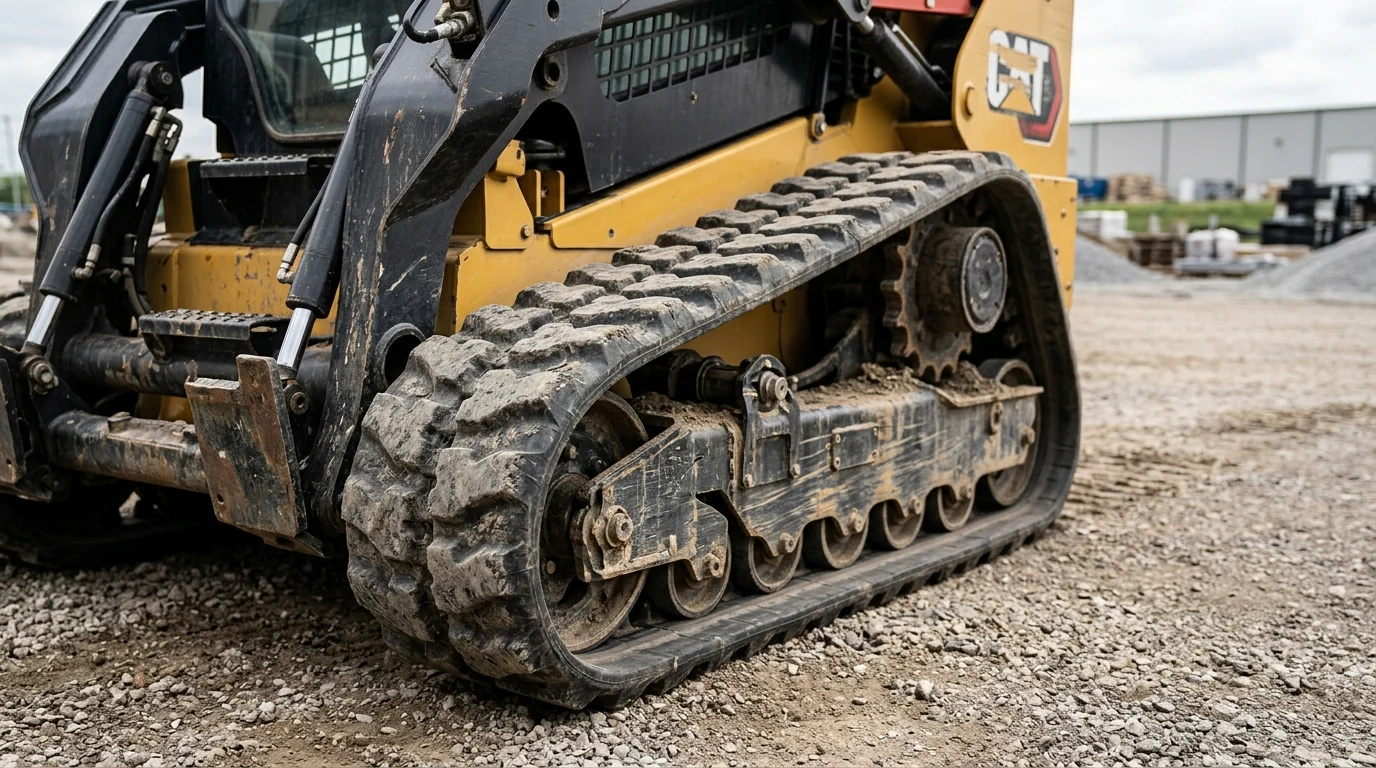
Å velge optimale understellskomponenter for kompakt utstyr påvirker maskinens produktivitet, førerkomfort og tilgjengelighet på stedet betydelig. Belter for kompaktlastere – enten de brukes som dedikerte kontinuerlige gummibelter på kompakte beltelastere (CTL-er) eller som tillegg over dekket (OTT) for hjulgående enheter – fungerer som det kritiske grensesnittet mellom maskinens drivverk og underlaget. Riktig beltevalg forbedrer trekkraft og flyteevne, og konverterer tilgjengelig motorkraft til produktivt arbeid mer effektivt – noe som ofte øker skyvekraften med 20 % til 30 % under myke forhold på tvers av varierende topografi.
Viktige målinger for evaluering av baneytelse
Evaluering av belteytelse krever analyse av spesifikke tekniske målinger, først og fremst marktrykk, trekkraft og vibrasjonsdemping. Marktrykket dikterer en maskins flyteevne på mykt underlag. Mens en standard minilaster med hjul utstyrt med luftfylte dekk vanligvis utøver 35 til 50 psi marktrykk, er det viktig å utstyre en maskin meddedikerte gummibelterkan fordele den vekten for å oppnå et fotavtrykk så lavt som 4 til 6 psi. Denne betydelige reduksjonen i bakketrykk forhindrer spordannelse og lar førere navigere i dyp gjørme eller løs sand uten å synke.
Videre er trekkraften direkte korrelert med beltefotenes fotavtrykk og slitebanedesign. Maksimering av kontaktflaten forbedrer maskinens skyvekraft, noe som er viktig for tung planering eller utgraving. Vibrasjonsreduksjon, ofte vurdert ved å måle vibrasjonsamplitude eller akselerasjon (m/s²) overført til førerhuset, er en annen kritisk målestokk; spesialiserte antivibrasjonskjerner på belter kan forbedre kjørekvaliteten, og redusere helkroppsvibrasjoner nærmere ISO 2631-1-aksjonsgrensen på 0,5 m/s², noe som reduserer førertretthet og minimerer syklisk belastning på maskinens understellskomponenter.
Påvirkning av bakkeforhold, driftssyklus og maskinvekt
Et beltes levetid – vanligvis fra 1000 til 1500 timer – og daglige ytelse bestemmes i stor grad av samspillet mellom bakkeforhold, maskinens driftssyklus og driftsvekt. Harde, slipende overflater som asfalt, betong og resirkulert rivningsavfall genererer høy friksjon og rask materialnedbrytning. Myke overflater som leirjord, leire og snø gir fordelen av redusert slitasje, og fungerer som naturlige smøremidler. Imidlertid medfører disse myke miljøene også tydelige risikoer, ettersom de ofte skjuler slipende avfall eller gjennomgår fryse-tine-sykluser som bryter ned gummiblandinger, noe som krever aggressive mønsterdybder (ofte 30 mm eller mer) for tilstrekkelig grep.
Maskinvekten forsterker disse miljøeffektene. Bruk av en kraftig laster på 100 % slipende betong vil akselerere slitasjen på slitebanen betydelig, noe som potensielt reduserer beltelevetiden til under 600 timer sammenlignet med en blandet driftssyklus med jord og grus. Høymomentapplikasjoner, som kaldplaning eller kontinuerlig tung løfting, legger også enorm vridningsbelastning på de interne beltekablene. Operatører må tilpasse belteblandingen og den indre strekkfastheten til den spesifikke vektklassen og primære bruksområdet til lasteren for å unngå for tidlig kabelbrudd eller kabeldelaminering. I tillegg er det viktig å velge riktig beltebredde: bredere belter (f.eks. 400 mm til 450 mm) maksimerer flyt og stabilitet på mykt underlag, mens smalere belter (f.eks. 300 mm til 320 mm) forbedrer manøvrerbarheten og sikrer at maskinen oppfyller spesifikke begrensninger for transportbredde.
Sammenligning av beltetyper for kompaktlastere
Industrimarkedet tilbyr et mangfoldig utvalg av beltearkitekturer designet for å imøtekomme spesifikke driftskrav. Å forstå de strukturelle forskjellene mellom disse beltetypene og deres slitebanekonfigurasjoner er avgjørende for å optimalisere utstyrsutnyttelsen og unngå for tidlig slitasje på understellet i felten.
Gummibelter, stålbelter og belter over dekket
Kontinuerlige gummibelterer bransjestandarden for spesialbygde kompakte beltelastere, og tilbyr en balanse mellom høy flyteevne og minimal forstyrrelse av overflaten. Selv om de vanligvis bytter topphastighet (vanligvis begrenset til 8 til 11 km/t) for overlegen trekkraft og flyteevne sammenlignet med hjulgående enheter (som ofte når 16 til 20 km/t), utmerker de seg i krevende terreng. Disse beltene bruker en gummistamme forsterket med innvendig stålkabling og smidde metalllenker. For ekstreme miljøer, som skrapgårder eller tunge rivingsplasser, gir stålinnstøpte gummibelter eller stål over dekket (OTT)-alternativer enestående punkteringsmotstand mot taggete armeringsjern eller knust betong. Dedikerte solide stålbelter brukes sjelden på standard CTL-er fordi de kan skade asfalterte overflater alvorlig og redusere kjørekvaliteten.
Over-the-tire (OTT)-belter er en hybridløsning for standard hjulbaserte kompaktlastere. Disse systemene vikles rundt eksisterende pneumatiske eller solide dekk, og konverterer en hjulbasert maskin til et beltebasert aktivum. I stedet for et raskt, midlertidig bytte er OTT-systemer semi-permanente installasjoner som krever betydelig nedetid for montering (vanligvis 45 til 90 minutter), og de endrer akselbelastning og maskinklaring. Installasjon av et OTT-system gir utvidet nytteverdi til en hjulbasert kompaktlaster ved å tillate at den opererer i mykt underlag i våte årstider. Entreprenører må imidlertid være oppmerksomme på praktiske forbehold: OTT-konverteringer kan endre maskinens tipplast, øke belastningen på hjulmotorer og aksler ved å legge til 800 til 1200 lbs ufjæret vekt, og potensielt komme i konflikt med OEM-garantier. Når man vurderer OTT-systemer, må operatører bekrefte tilstrekkelig ramme- og hjulklaring (vanligvis minst 2 til 3 tommer) før installasjon for å forhindre maskinskade.
Sammenligning av slitebanemønster og material
Utover kjernematerialet dikterer det ytre slitebanemønsteret beltets grepsprofil og kjørekvalitet. Blokk- eller forskjøvne klosser gir en jevn kjøring på harde overflater og maksimerer overflatearealet for å redusere slitasje. C-låsmønstre har en hakket design som fungerer som en padleåre, og tilbyr aggressivt grep i dyp gjørme eller leire, men resulterer i en røffere kjøring på betong. Sikksakkmønstre gir et flerveisgrep som utmerker seg i snø og i sidehellinger. Til slutt gir mønstre med stang eller flerstang en allsidig balanse, som gir godt grep i snø og løs grus samtidig som de opprettholder en relativt jevn kjøring.
Interne konstruksjonsmaterialer varierer også. Premium-skinner bruker kontinuerlig viklede stålkabler uten overlappende skjøter, noe som eliminerer det svakeste punktet der skinnene vanligvis knekker under spenning, noe som kan redusere for tidlig sviktrate til under 1 %.
| Slitebanemønster | Optimale grunnforhold | Kjørekvalitet | Slitasjemotstand på harde overflater | Typisk mønsterdybde | Etablert |
|---|
Velge belter til kompaktlastere for livssyklusverdi
Maksimering av avkastning på investeringen (ROI) på arbeidsplassen krever evalueringbelter til kompaktlasteregjennom linsen av totale eierkostnader (TCO) i stedet for initiale anskaffelseskostnader.Høykvalitets gummibelterKonstruert med premiumblandinger reduserer uventet nedetid, noe som til slutt øker langsiktig livssyklusverdi for tunge utstyrsflåter.
Praktiske utvelgelsestrinn for entreprenører
Flåteforvaltere må tilpasse sporspesifikasjoner til driftskrav for å forhindre for tidlig slitasje og mekanisk svikt.
- Analyser substratforhold:Harde overflater som asfalt og betong krever forskjøvne blokkbaner for å minimere vibrasjoner og belteslitasje. Omvendt krever gjørmete eller ujevnt terreng C-lås eller stangmønstre for optimalt grep og selvrensende egenskaper.
- Bekreft intern konstruksjon:Premium kompaktlasterbelter bruker kontinuerlig stålsnorteknologi. Ved å eliminere overlappende skjøter reduserer denne konstruksjonsmetoden risikoen for at beltene knekker betydelig under forhold med høyt dreiemoment eller høy belastning.
- Vurder kvaliteten på gummiblandingen:Industrielle standarder dikterer at belter produsert med en optimalisert blanding av naturlig og syntetisk gummi gir overlegen motstand mot klumper, uthuling og riving i svært slitende miljøer.
Balansering av kjøpesum, holdbarhet og driftskostnader
Innkjøpsbeslutninger veier ofte oppstartskapital opp mot driftslevetid. Mens standard belter tilbyr en lavere innkjøpspris, gir kraftigere alternativer konsekvent en lavere kostnad per time i aggressive applikasjoner som riving, skogbruk eller resirkulering. Fordi nedetid for utstyr direkte blåser opp driftskostnadene, minimerer investering i slitesterke belter arbeidstap og hyppige vedlikeholdsinngrep.
| Sporklassifisering | Relativ kjøpesum | Forventet levetid (timer) | Ideelt applikasjonsmiljø |
|---|---|---|---|
| Standard plikt | Lav | 600–800 | Landskapsarbeid, lett jordarbeid, myk jord |
| Kraftig belastning | Middels til høy | 1000–1500+ | Riving, resirkulering, slipende grus, stein |
Ved å beregne forventede driftskostnader per time – og ta hensyn til både gummiens anslåtte levetid og forventet nedetid for utskiftninger – kan entreprenører velge minilasterbelter som gir den høyeste verifiserbare avkastningen for deres spesifikke driftsprofil.
Viktige konklusjoner
- Kampminilasterbeltertil grunnforholdene fordi myk jord belønner flyteevne, mens betong, asfalt og rivningsavfall krever slitestyrke.
- Bruk gummibelter for å senke bakketrykket fra omtrent 35–50 psi på pneumatiske dekk til så lavt som 4–6 psi på passende beltekonfigurasjoner.
- Forvent en levetid på gummibeltene på omtrent 1000–1500 timer ved balansert bruk, men budsjetter med raskere utskifting når du hovedsakelig bruker slipende, harde overflater.
- Velg bredere belter på 400 mm til 450 mm for stabilitet på mykt underlag, men vurder smalere alternativer når manøvrerbarhet og redusert sidebelastning er viktigere.
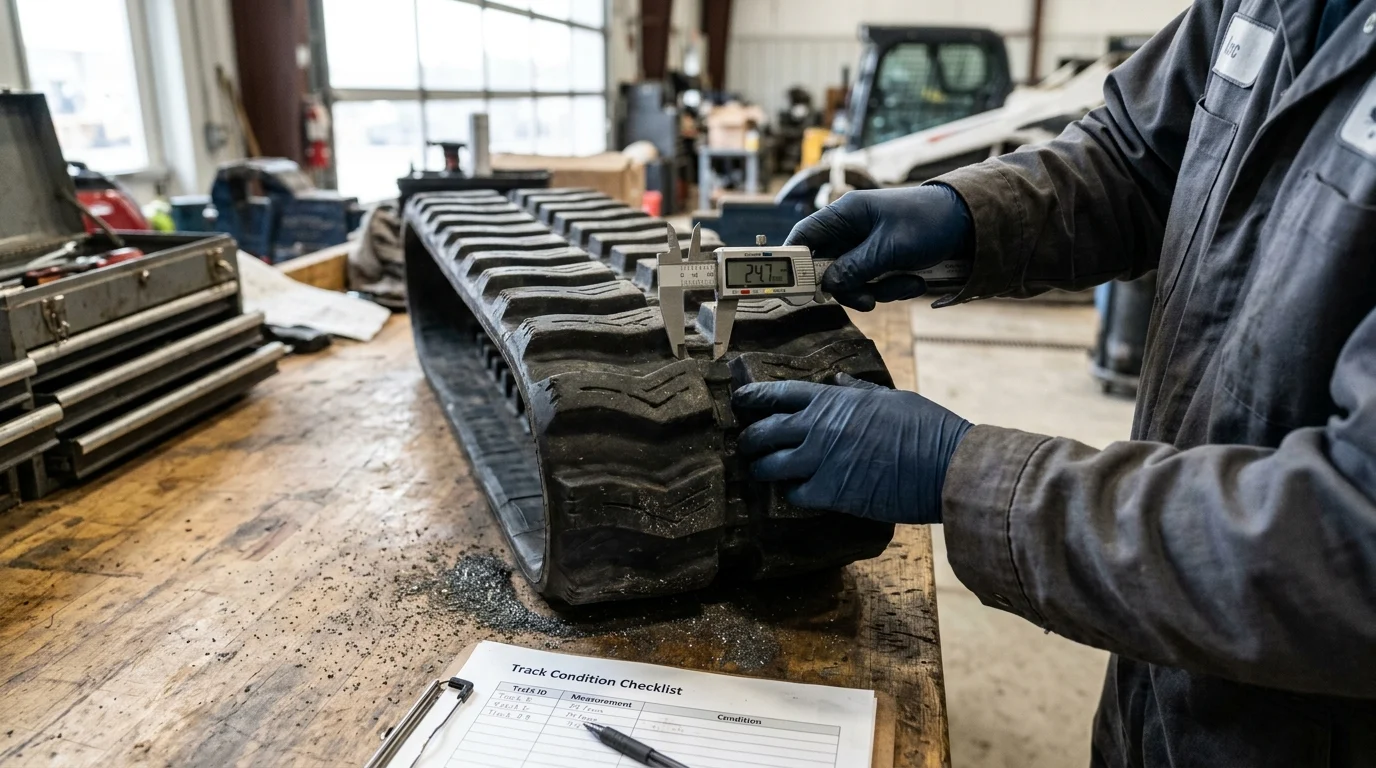
- Kontroller spenning, mønsterdybde, kabelkasser og innvendig kabeltilstand regelmessig for å forhindre unngåelige feil som delaminering, ujevn slitasje og kabelskader.
- Velg en belteblanding og en intern styrkeklassifisering som samsvarer med maskinens vekt, redskapsmoment og driftssyklus, i stedet for å kjøpe kun basert på pris.
Ofte stilte spørsmål
Hva er det beste beltet for kompaktlastere for mykt underlag?
For gjørme, leirjord, sand eller snø, velg bredere gummibelter med dypere mønster og sterk flyteevne. Bredder rundt 400 mm til 450 mm kan redusere marktrykket og bidra til å forhindre synking, mens aggressivt mønster forbedrer foroverbitt.
Hvor mye kan gummibelter redusere marktrykket?
En hjulbasert kompaktlaster kan utøve omtrent 35 til 50 psi, mens et dedikert gummibelteoppsett kan redusere fotavtrykket til omtrent 4 til 6 psi, avhengig av maskinens vekt, beltebredde og understellsdesign.
Hvor lengegummibelter til kompaktlasterevarer vanligvis?
Mange gummibelter varer i omtrent 1000 til 1500 timer under balanserte forhold. Tung bruk på betong, asfalt, rivningsavfall eller tilbehør med høyt moment kan forkorte levetiden betydelig, noen ganger til under 600 timer.
Er bredere minilasterbelter alltid bedre?
Nei. Bredere belter forbedrer flyteevne og stabilitet på mykt underlag, men de kan øke sidebelastningen på harde overflater og i skarpe svinger. Smalere belter kan være bedre for slipende arbeidsplasser, trangere tilgang og redusert belastning på understellet.
Hva forårsaker for tidlig svikt i gummibelter?
Vanlige årsaker inkluderer kjøring på slipende overflater, feil spenning, hyppig motrotasjon, overbelastede maskiner, skjult rusk og ulik belteblanding. Vaier som sprekker, delaminering av hjulnagler og ujevn slitasje på dekksmønsteret peker ofte på problemer med bruk eller vedlikehold.
Publisert: 26. august 2026