Gummibøyler i prediktivt vedlikehold
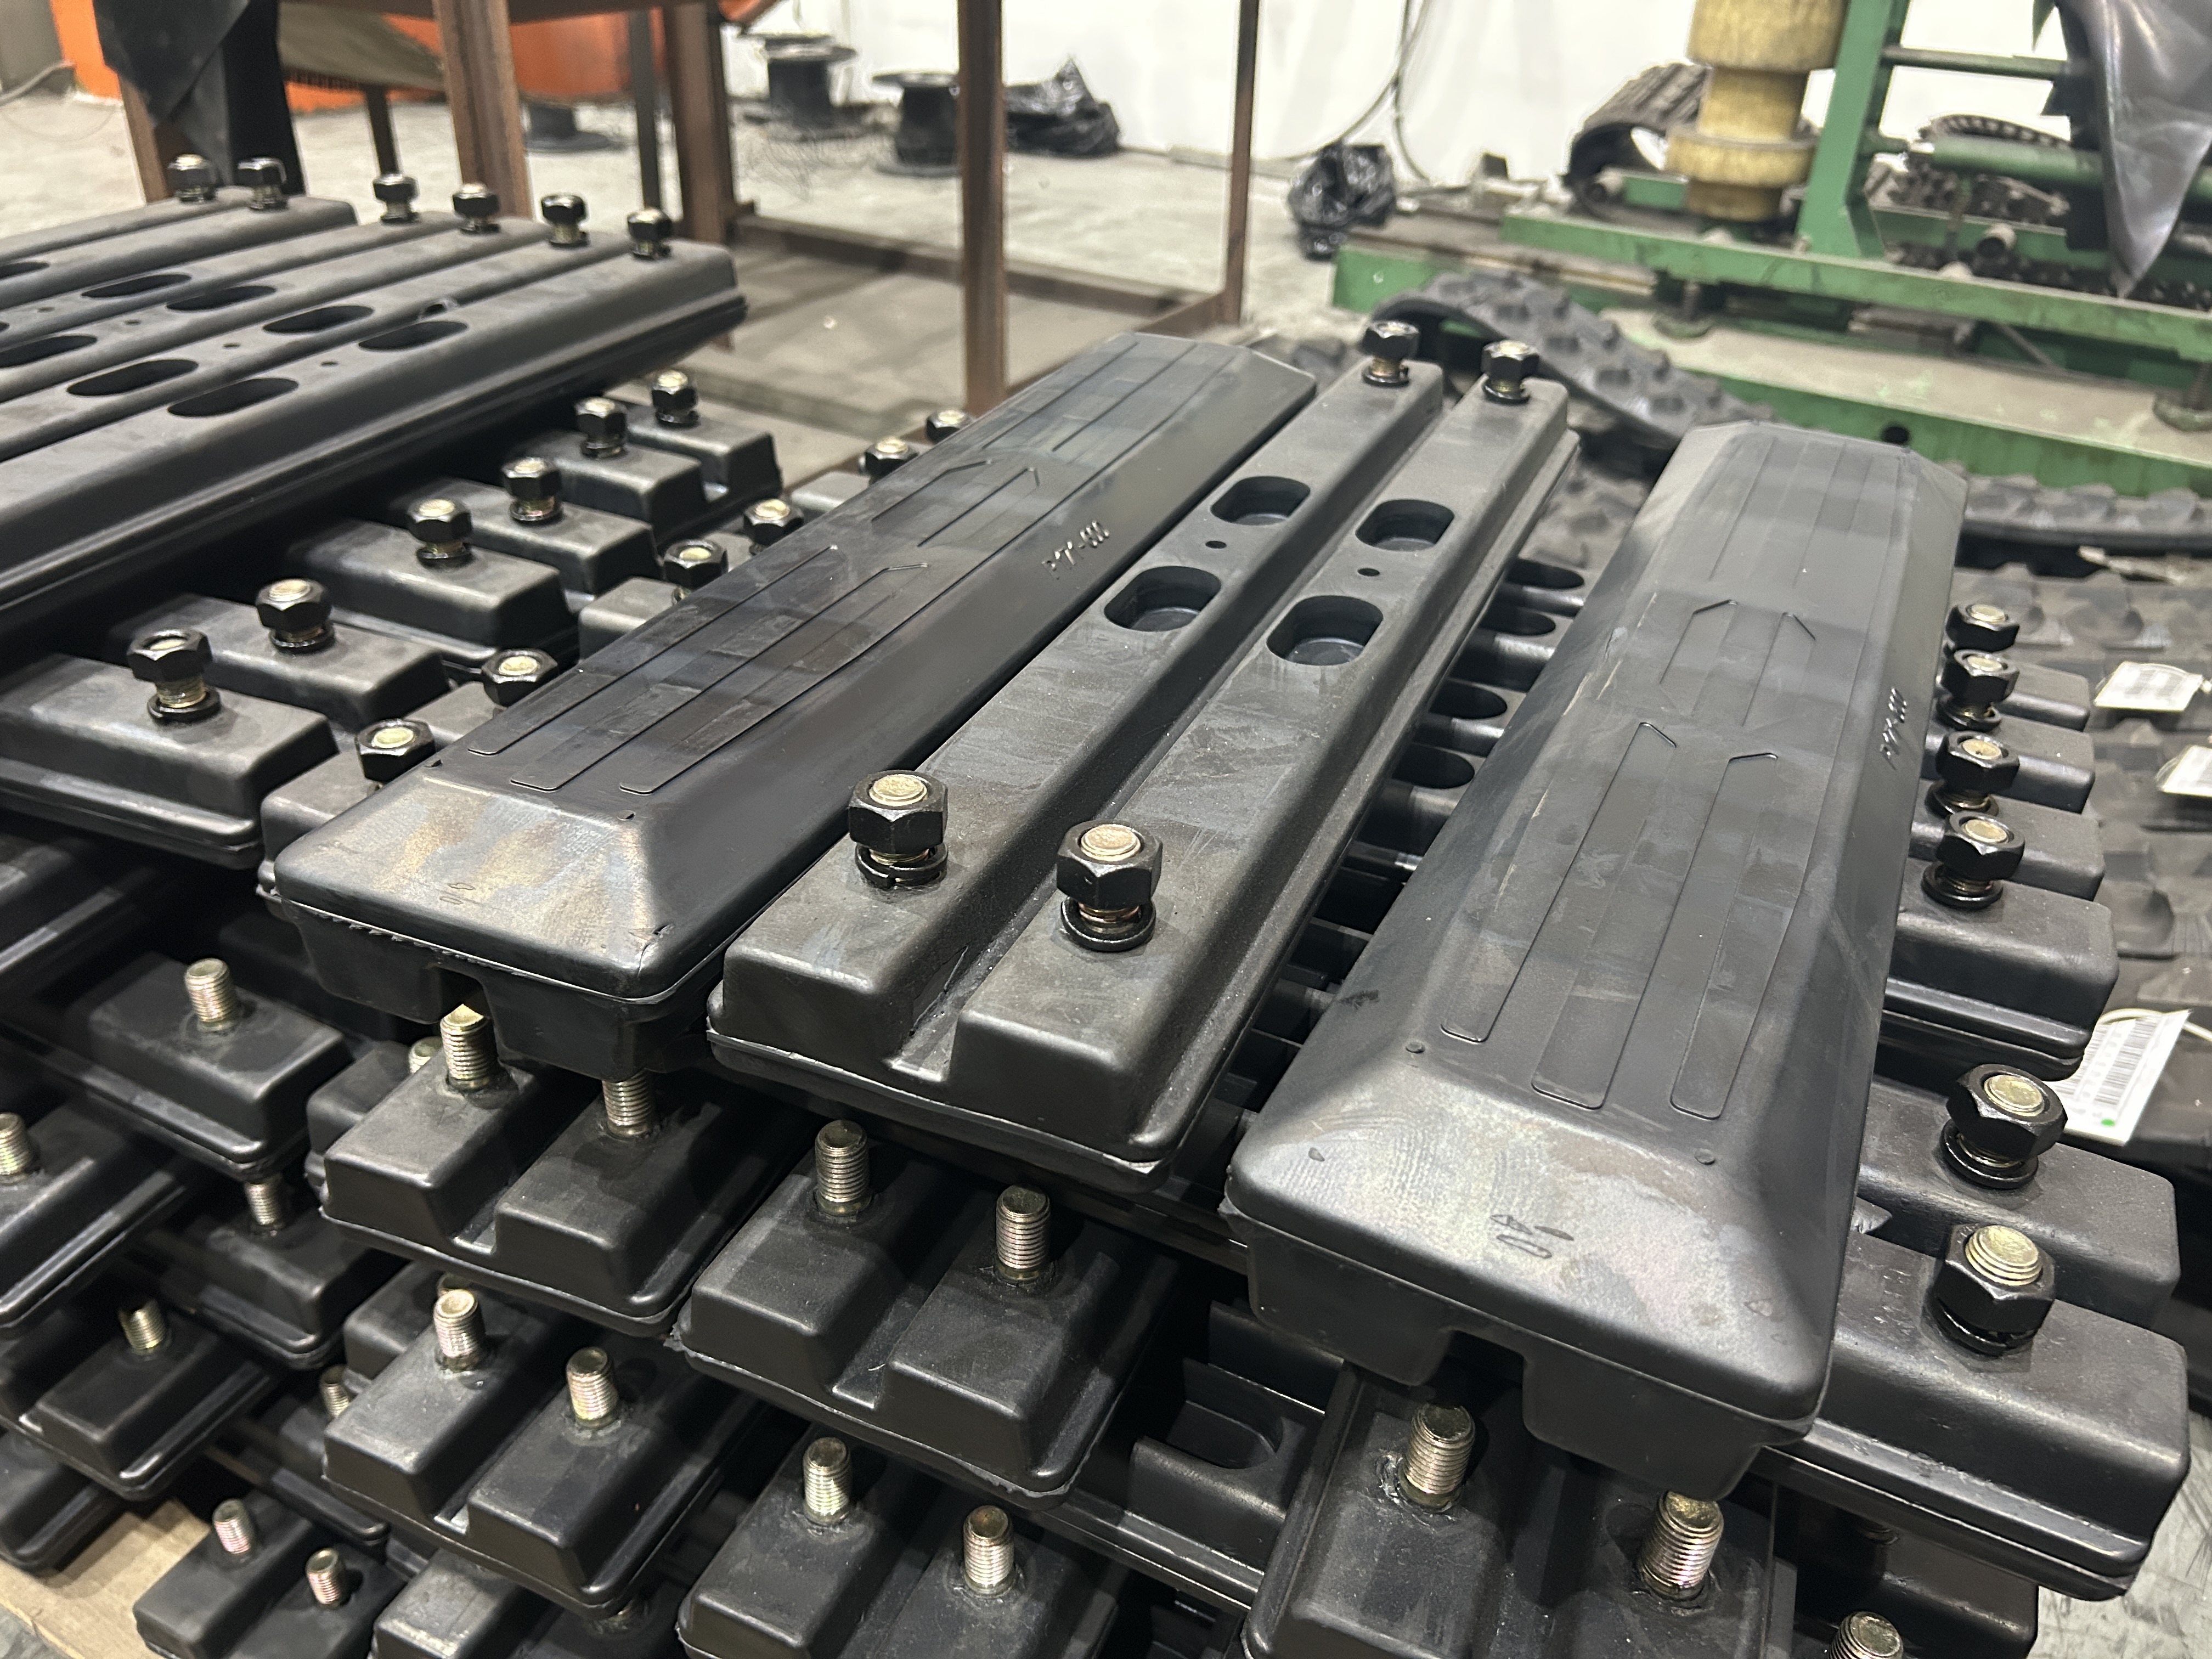
Når man administrerer tunge utstyrsflåter, kan vedlikehold av understell utgjøre en betydelig del – ofte anslått til opptil 50 % – av de totale vedlikeholdskostnadene for beltegående maskiner. De store kostnadene ved å bytte ut tannhjul, tomgangshjul og kjeder gjør det viktig å gå over fra reaktive reparasjoner til prediktivt vedlikehold for å bevare profittmarginene. Integreringhøykvalitets gummibeleggInnføring i kompakte til mellomstore gravemaskiner gir en kritisk beskyttende buffer for by- og asfalteringsarbeid. (Det bør bemerkes at store gruve- eller bulldoserflåter opererer under forskjellige prediktive modeller der stålkaliber dominerer.) For aktuelle maskiner beskytter disse klossene både de kostbare interne komponentene og behandlede overflater som er utsatt for skade. Selv om gummislitasje fungerer som et svært synlig diagnostisk verktøy som avslører slitasjemønstre lenge før katastrofal feil oppstår, er det bare ett innspill i et bredere rammeverk for prediktivt vedlikehold. Beltespenning, justering og forurensning er fortsatt primære drivere for intern understellsslitasje uavhengig av klossenes tilstand.
Hvordan gummibelegg påvirker slitasjehåndtering
Når man vurderer levetiden til understellet, er hovedfokuset støtdemping. Bare stålbelter overfører intense, høyfrekvente støtbølger direkte til belterullene, tomgangshjulene og sluttdrevene. Ved å utstyre maskiner medkonstruerte gummiputer, kan operatører dempe disse destruktive vibrasjonene betydelig. Noen ubekreftede flåteanslag antyder en reduksjon i toppvibrasjonsamplitude med opptil 40 %, selv om denne målingen varierer mye basert på maskinens vekt, terreng og OEM-spesifikasjoner. Denne mekaniske dempingen reduserer drastisk nedbrytningen av interne tetninger og lagre. Følgelig skifter vedlikeholdsstrategien fra å redusere utmattingsbrudd i stålunderstellskomponenter til å overvåke den gradvise nedbrytningen av gummiblandingen, som vanligvis varer 1000 til 1500 driftstimer i standardapplikasjoner.
Avgjørende er det at støtoverføringen til rullene og tomgangshjulene øker etter hvert som tykkelsen på gummibanen avtar over tid. Ved å plotte denne eksterne slitasjehastigheten kan flåteforvaltere forutsi intern komponentutmatting og planlegge vedlikehold før det oppstår intern skade. I tillegg reduserer reduksjon av vibrasjoner førerutmattelse betydelig, noe som fører til tryggere og mer effektiv daglig drift.
Imidlertid må visse begrensninger veies for å kunne vurdere anvendeligheten på riktig måte og justere vedlikeholdsplaner deretter:
- Tap av trekkraft:Redusert terrenggrep i dyp gjørme eller løs jord krever hyppigere inspeksjoner av mønsterdybden før bruk i våtsesongen.
- Termisk nedbrytning:Akselerert slitasje eller sammenbrudd av blandingen i miljøer med høy varme tvinger frem forkortede inspeksjonsintervaller for å fange opp for tidlig herding.
- Maskinvareinkompatibilitet:Potensielle tilpasningsproblemer med spesifikke ribbeprofiler krever strenge kontroller av grunnleggende moment umiddelbart etter installasjon.
Tidlige feilsignaler å overvåke
Prediktivt vedlikehold er avhengig av å fange opp fysiske avvik tidlig. Feltteknikere bør trenes til å identifisere tre primære feilsignaler: chunking, kantriving og delaminering. Chunking oppstår når fragmenter løsner etter å ha møtt skarpt avfall, mens delaminering peker på en svikt i bindingen mellom vulkanisert stål og gummi. Etablering av interne driftsterskler gir anbefalte grunnlinjer. Som et illustrerende eksempel fra en spesifikk flåtepolicy kan en enhet bli flagget hvis mer enn 20 % av overflaten til en enkelt klosse mangler, eller hvis den primære mønsterdybden faller under en sikkerhetsgrense på 10 millimeter. Selv om dette er nyttige illustrerende retningslinjer, må de alltid valideres mot utstyrets OEM-manual og bransjeuavhengige områder. Å fange opp disse signalene tidlig muliggjør målrettede utskiftninger, og forhindrer at eksponerte stålkjerner skader asfalterte klientområder eller akselererer slitasje på de underliggende rillene.
Spesifikasjoner for gummistyrepute på tasten
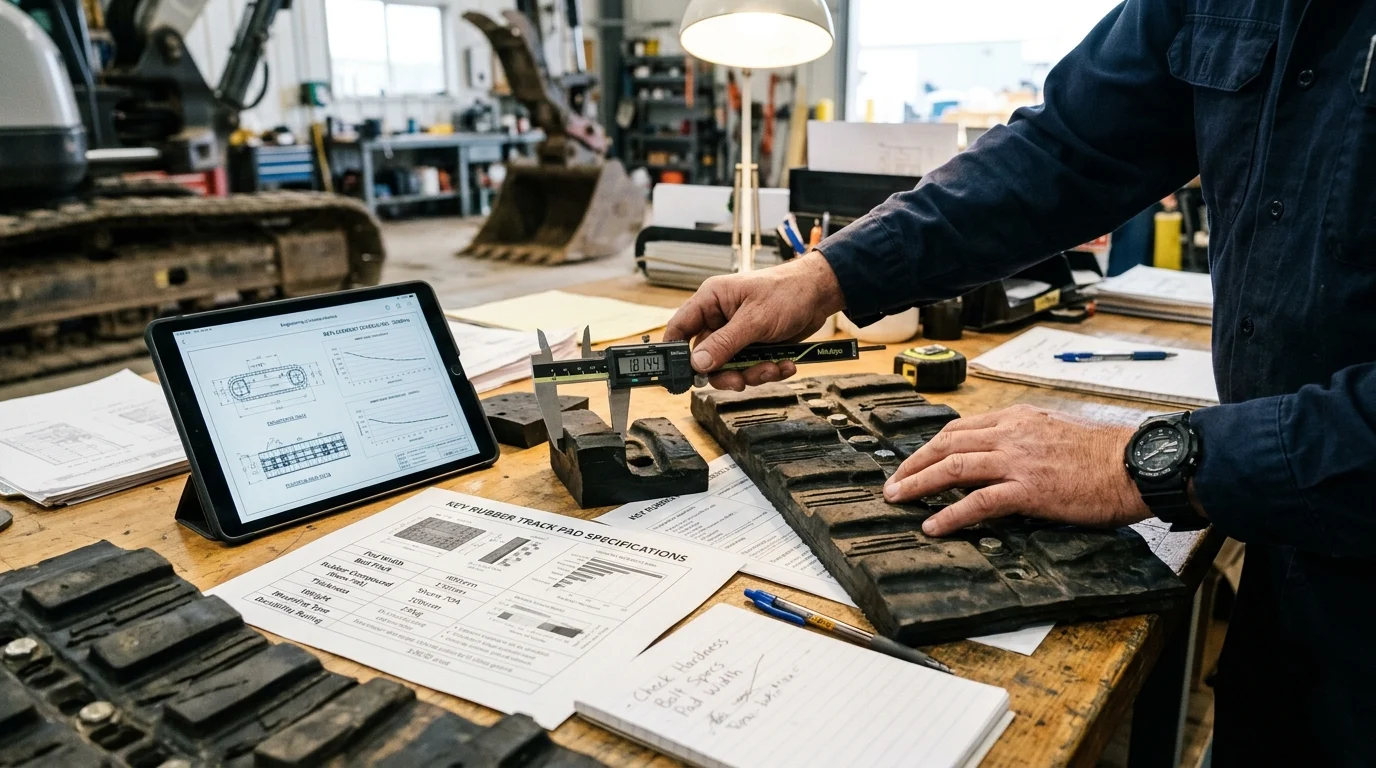
For å maksimere forutsigbarheten i vedlikeholdssykluser er det viktig å spesifisere riktig putedesign og materialsammensetning fra begynnelsen. Å velge en upassende spesifikasjon kan forvrenge livssyklusprognoser og øke risikoen for for tidlig svikt.
Sammenligning av bolt-on-, klips- og kjedemonterte klosser
Flåteforvaltere velger vanligvis mellom tre primære monteringskonfigurasjoner basert på driftskrav: bolt-on, klips-on og kjetting-on. Hver stil presenterer en unik profil for installasjonseffektivitet og pålitelighet.
| Putetype | Estimert installasjon (per pute)* | Optimal flåteapplikasjon | Oppbevaringsegenskaper* |
|---|---|---|---|
| Bolt-on | 4–6 minutter | Forborede stålrimsko | Utmerket (Motstår sideskjær med høyt dreiemoment) |
| Klips på | 1–3 minutter | Midlertidig bybruk på stålskinner | Moderat (Tilbøyelig til å forskyve seg under tung sidebelastning) |
| Kjedepåføring | 6–8 minutter | Direkte montering på beltekjeden | Høy (Direktemontering minimerer glidning) |
*Merk: Installasjonstider og retensjonsegenskaper er flåtespesifikke observasjoner basert på standard verkstedforhold og kan variere avhengig av maskinstørrelse, teknikerens erfaring og driftsmiljø.
For langsiktige prediktive modeller i konsistente miljøer er bolt-on-puter sterkt foretrukket. Selv om klipsvarianter sparer arbeidstid på forhånd,bolt-on-putertilbyr overlegen retensjon. Denne stabiliteten minimerer den uforutsigbare variasjonen i at klosser glir eller løsner under sideveis manøvrer med høyt dreiemoment, noe som sikrer at slitasjedataene forblir svært konsistente gjennom hele maskinens levetid. Bolt-on klosser er imidlertid ikke en universell løsning.Klemmeputerer objektivt sett bedre for flåter som ofte går mellom byasfalt og rå jord; den raske fjerningen forhindrer at klossene ødelegges i terrengforhold der de ikke er nødvendige, og bevarer dermed integriteten til den prediktive modellen. På samme måte,kjedemonterte klosserKonfigurasjonene er optimale for dedikerte maskiner der stålkamme er helt unødvendige, noe som gir en svært konsistent slitasjeprofil uten kamforstyrrelser.
Materiale, hardhet, slitebane og bindingskvalitet
Utover monteringsstilen er det avgjørende å grundig evaluere de fysiske egenskapene til klossen. Gummiblandingen må finne en presis balanse mellom slitestyrke og strukturell fleksibilitet. Som en illustrerende intern standard for en spesifikk flåte, er produksjonspartnere ofte pålagt å levere klosser med en verifisert Shore A-hardhetsgrad mellom 75 og 85. Mykere blandinger slites ut for tidlig på svært slipende asfalt, mens hardere blandinger blir sprø og utsatt for klumper i klima under null. Videre sikter en basislinje for en prøveflåte vanligvis mot en minimum strekkfasthet på 15 MPa, selv om ideelle mål alltid vil variere avhengig av klima og OEM. Å kreve en smidd stålkjerne som utsettes for spesialisert limvulkanisering reduserer sannsynligheten for at gummien klippes av når en 20-tonns gravemaskin svinger i en stigning.
Plan for inspeksjon og utskifting av gummibelegg
Selv materialene med høyest spesifikasjon krever en strukturert revisjonsprotokoll for å gi handlingsrettede data.
Viktige konklusjoner
- Vedlikehold av belteunderstell kan utgjøre opptil 50 % av de totale vedlikeholdskostnadene, så det å erstatte reaktive reparasjoner med prediktive inspeksjoner kan beskytte flåtens marginer.
- Mål mønsterdybden på gummien regelmessig, fordi tynnere klosser overfører mer støt til ruller, lederuller, pakninger, lagre og sluttdrevskomponenter.
- Bruk 1000 til 1500 driftstimer som et planleggingsområde for levetiden til gummibelegget, og juster deretter intervallene basert på terreng, varme, maskinvekt og føreratferd.
- Opplær teknikere til å dokumentere chunking, kantruptur og delaminering, fordi disse synlige defektene ofte oppstår før større intern feil i understellet.
- Sett tydelige utløsende faktorer for utskifting, som for eksempel mer enn 20 % manglende klosser eller mønsterdybde under 10 millimeter, for å standardisere vedlikeholdsbeslutninger.
- Kontroller passform og grunntiltrekkingsmoment etter installasjon, da inkompatibilitet med maskinvare og løse fester kan forkorte klossenes levetid og forvrenge slitasjedata.
Ofte stilte spørsmål
Hvordan støtter gummibelegg på belter prediktivt vedlikehold?
De gjør slitasje enklere å se og måle. Ved å spore mønsterdybde, klumping, rifter og delaminering over tid, kan flåteforvaltere forutsi når understellskomponenter kan bli utsatt for høyere støtbelastninger og planlegge service før kostbare feil oppstår.
Hvor lengegummibeleggvanligvis varer?
I standardapplikasjoner varer gummibelteplater ofte i omtrent 1000 til 1500 driftstimer. Faktisk levetid avhenger av maskinens vekt, terreng, varmeeksponering, førervaner og om beltestramming og -justering opprettholdes riktig.
Hva er de viktigste tegnene på feil som bør inspiseres?
Teknikere bør se etter klumper, kantrifter, delaminering, ujevn slitasje på slitebanen og tynnere mønsterdybde. Disse tegnene kan indikere støt fra skarpe rusk, bindingssvikt, feiljustering eller økende støtoverføring til ruller, lederuller og andre deler under vognen.
Kan gummibelegg redusere slitasje på understellet?
Ja, de kan bidra til å absorbere vibrasjoner og redusere direkte støtoverføring fra stålbelter til ruller, tomgangshjul, lagre og sluttdrevkomponenter. De erstatter imidlertid ikke skikkelige spenningskontroller, justeringsinspeksjoner og forurensningskontroll.
Når bør en slitt pute merkes for utskifting?
Reglene for flåte varierer, men et praktisk utgangspunkt er å flagge en dekkplate når mer enn 20 % av overflaten mangler, eller når mønsterdybden faller under omtrent 10 millimeter. Terskler bør justeres for maskintype og risiko på arbeidsplassen.
Publisert: 14. august 2026